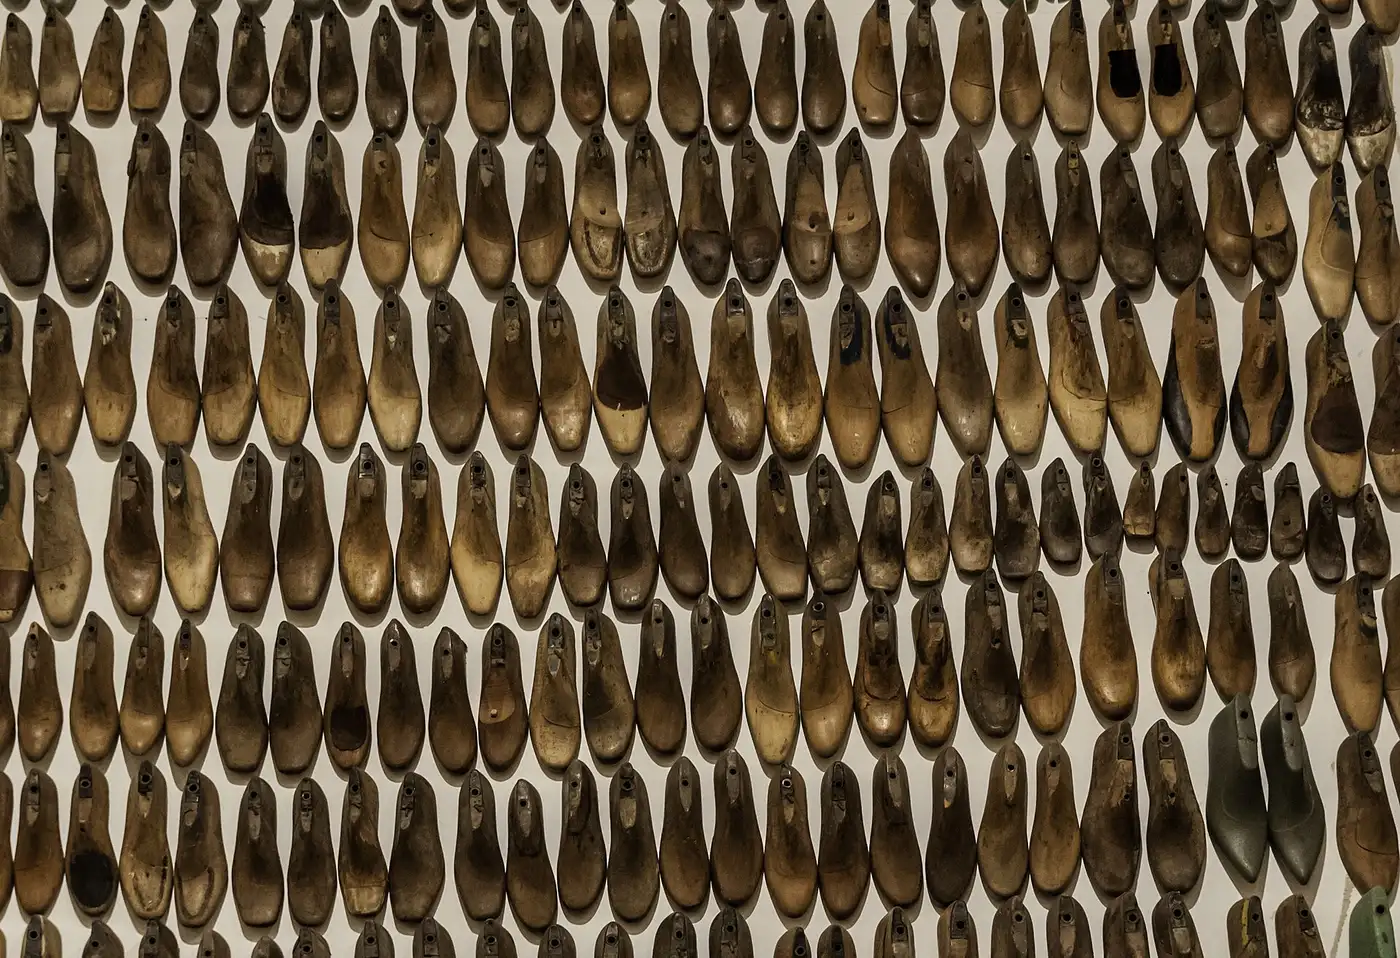
Cómo se fabrica un zapato es una pregunta que casi nadie se hace delante de un escaparate, y debería. En 1916, un manual de oficios de Boston contaba 210 procesos distintos para fabricar un zapato corriente: 174 hechos a máquina, con 154 máquinas diferentes, y 36 a mano. Hoy hay menos pasos en muchos modelos, pero el orden de fondo sigue siendo el mismo. Se corta, se cose la parte de arriba, se monta sobre una horma, se une la suela y se acaba. Y en uno de esos pasos, el de la suela, se decide casi todo lo que el zapato va a ser: cuánto pesa, cuánto se dobla, cuánto cuesta y si tiene arreglo cuando se gaste.
Antes de tocar el cuero: horma y patrones
Todo zapato empieza en la horma, el molde con forma de pie sobre el que se construye, y del que ya contamos su historia en el artículo sobre la horma de zapato. A partir de ella se diseñan los patrones: las piezas planas que, cosidas, forman la parte de arriba del zapato, el corte. Hay pala, que cubre el empeine y los dedos, cuartos, que rodean el talón, contrafuerte, forros y refuerzos. Cada pieza se escala para cada talla, porque una pala del 38 no es una pala del 44 recortada.
En 1916, el manual de Frederick J. Allen The Shoe Industry, publicado por la Oficina Vocacional de Boston para orientar a los jóvenes hacia el oficio, describía ya este sistema. Había un troquel por cada diseño y cada talla, de modo que una fábrica que cortaba a máquina necesitaba un número enorme de troqueles. La mayoría de esas máquinas, escribía, las habían inventado los propios zapateros, a menudo después de mucho trabajo y estudio de un proceso concreto. El autor contaba además unas 7.000 patentes de maquinaria de calzado concedidas en Estados Unidos desde la creación de la Oficina de Patentes en 1836, y decía que mientras escribía ese capítulo, en noviembre de 1914, se habían anunciado diecinueve en una sola semana.
El corte: leer una piel
Una piel no es una tela. Cambia de grosor, de firmeza y de elasticidad de una zona a otra, y tiene marcas, arañazos y venas. El cortador de cuero tiene que leerla. Según el manual de Allen, el cortador a mano colocaba cada patrón sobre la piel de manera que cada zona sirviera para la parte del zapato que le correspondía, y pasaba una cuchilla corta y muy afilada alrededor del borde metálico del patrón, sobre un tablero de madera dura que debía mantener liso y engrasado. Era un trabajo que exigía años de práctica para las piezas más finas. Alternaba patrones y tamaños para aprovechar la piel al máximo, y los recortes que sobraban, muy pequeños, se vendían para fabricar sucedáneos de cuero o por la grasa que contenían.
La máquina que lo cambió fue la troqueladora, que en inglés se llama clicking machine. Un brazo pesado gira sobre el tablero, el operario coloca un troquel sobre la piel, igual que el cortador colocaba el patrón, y el brazo lo empuja a través del cuero de un solo golpe. Allen la consideraba una de las innovaciones recientes más importantes del oficio: un movimiento del brazo hacía lo que al cortador a mano le costaba un buen rato de cuchilla, y todas las piezas salían idénticas. En el corte de forros y telas, el manual calculaba que troquelar costaba alrededor de una décima parte que cortar a mano.
Hoy, en muchas fábricas, el corte se hace con cuchillas automáticas o con láser guiados por ordenador, pero la lógica es la misma: sacar las piezas de la mejor parte de la piel con el mínimo desperdicio.
El aparado: coser la parte de arriba
Con las piezas cortadas llega el aparado: coser entre sí las piezas del corte, con sus forros y refuerzos, hasta formar la parte de arriba del zapato. Antes se rebajan los bordes del cuero para que las costuras no abulten, se marcan las posiciones y se pegan provisionalmente las piezas. Después vienen las máquinas de coser, de una o varias agujas, que trabajan sobre la pieza ya casi en tres dimensiones.
La palabra tiene historia. Según un estudio de Ana Melis Maynar y Gregorio Canales Martínez, de la Universidad de Alicante, publicado en 1996 en Investigaciones Geográficas, viene del latín apparare, preparar, y el diccionario de la Real Academia lo definía como coser las piezas de cordobán, cabritillo u otro material de que se compone el zapato para unirlas y coserlas después con la plantilla. Las mujeres que lo hacen se llaman a sí mismas aparadoras.
El aparado tiene también una historia social que en España conoce cualquiera que viva cerca del Vinalopó. Ese mismo estudio documenta cómo, con la descentralización de la industria del calzado de Elche, Elda o Villena, el aparado fue la primera fase que salió de las fábricas, porque no exigía demasiado aprendizaje ni maquinaria complicada. Se extendió por la provincia de Alicante en talleres pequeños y en casas. En un municipio de la Vega Baja del Segura que los autores estudiaron, la actividad empezó a mediados de los años sesenta, cuando un vecino comenzó a traer «faena» de calzado para coserla a mano en las casas. A finales de esa década ya había una nave con 120 aparadoras, y a comienzos de los noventa los investigadores contaron 19 talleres repartidos por los bajos de las viviendas, casas deshabitadas y almacenes. Las primeras aparadoras, contaban en las entrevistas, lo vieron como algo natural: sus madres y abuelas habían trabajado el cáñamo.
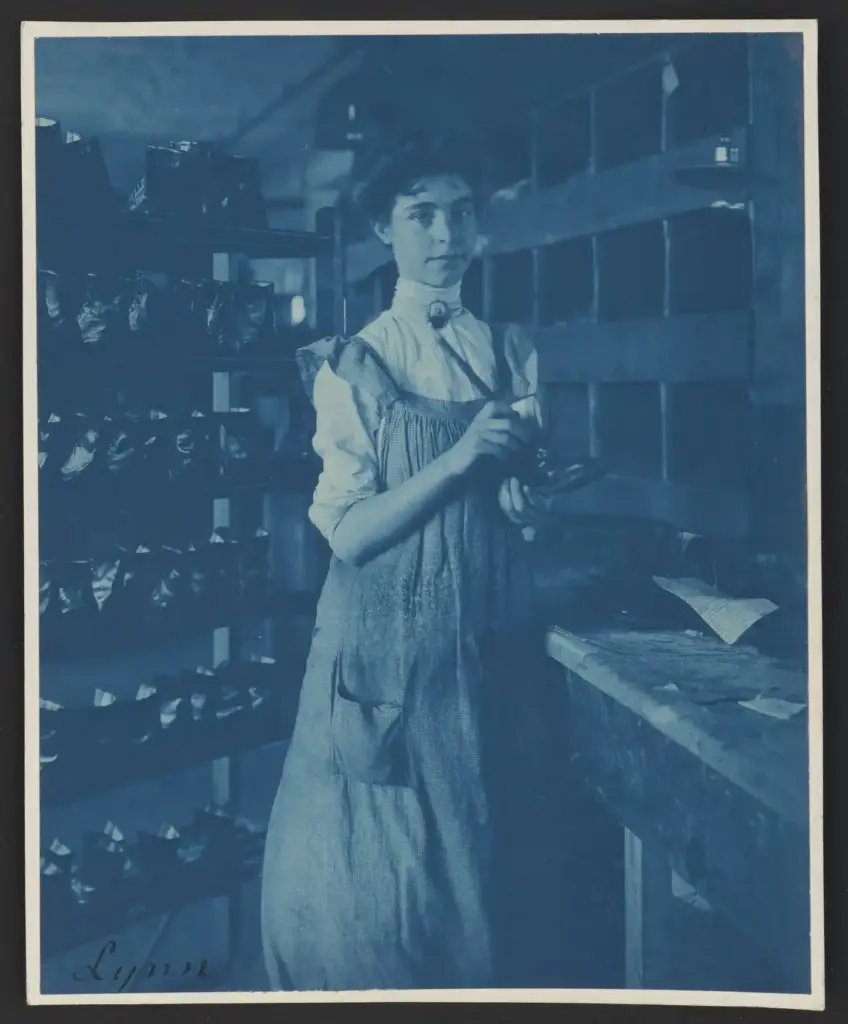
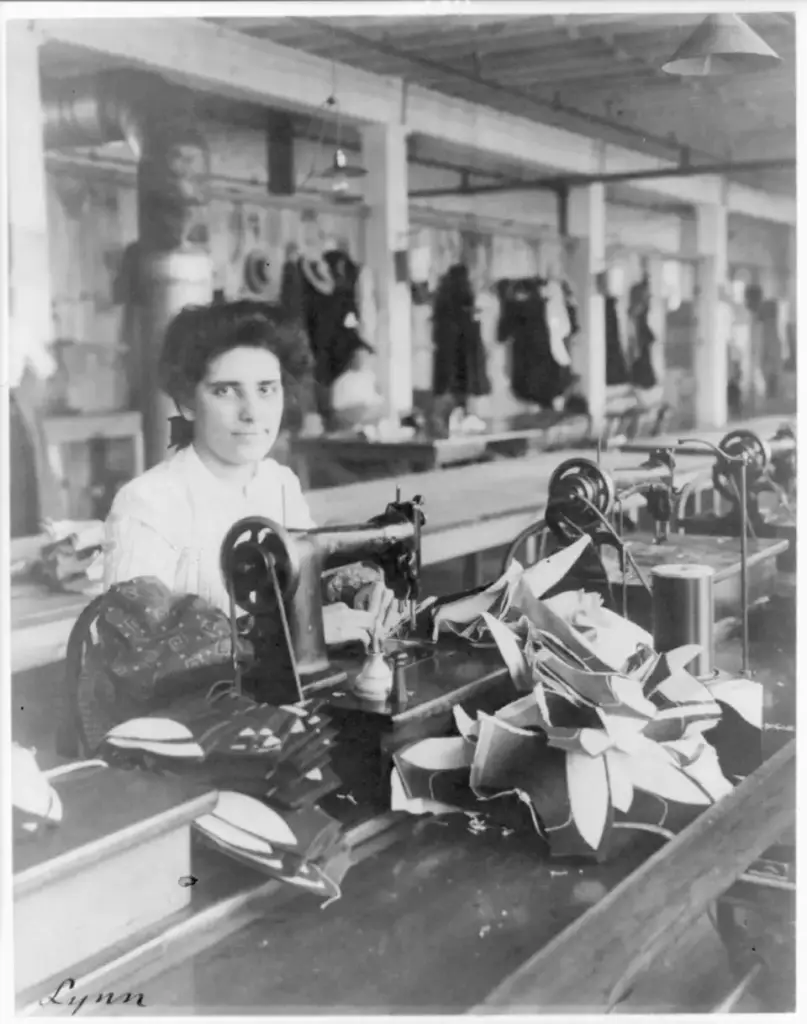
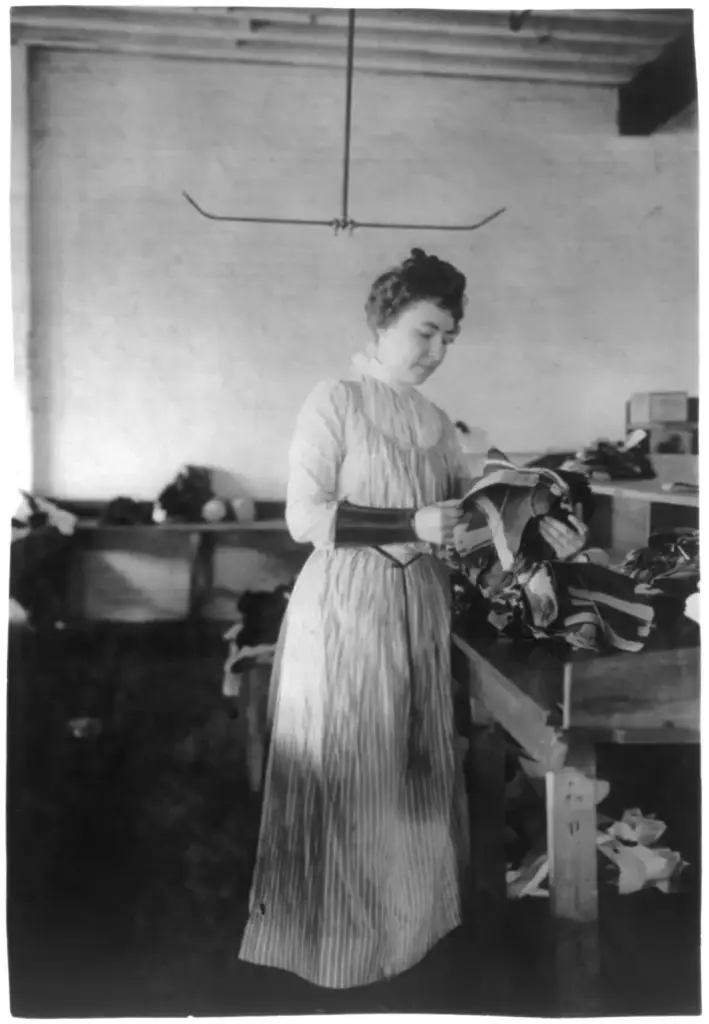
En Lynn, Massachusetts, que a finales del siglo XIX era uno de los grandes centros del calzado de Estados Unidos, la fotógrafa Frances Benjamin Johnston retrató en 1895 a las mujeres que cosían forros y cortes en las fábricas. Es el mismo trabajo, con un océano y setenta años de diferencia.
El montado: el corte se hace zapato
El corte cosido es todavía un objeto blando. En el montado se coloca sobre la horma, con una plantilla de montado fijada debajo, y se estira con fuerza para que tome su forma: primero la punta, luego los lados y el talón. Los bordes del corte se doblan por debajo y se sujetan a la plantilla con clavos, grapas, hilo o adhesivo. Este paso fue el último en mecanizarse, y la historia de la máquina que lo consiguió, la de Jan Ernst Matzeliger, la contamos en el artículo sobre la horma.
Después del montado, el zapato descansa en la horma un tiempo para fijar la forma. Ya tiene la silueta del zapato terminado. Le falta lo más importante: la suela.
La suela: cosida o pegada
Aquí es donde un zapato se diferencia de otro de verdad. Hay muchas construcciones, pero tres explican la mayor parte de lo que se ve en una zapatería de cuero.
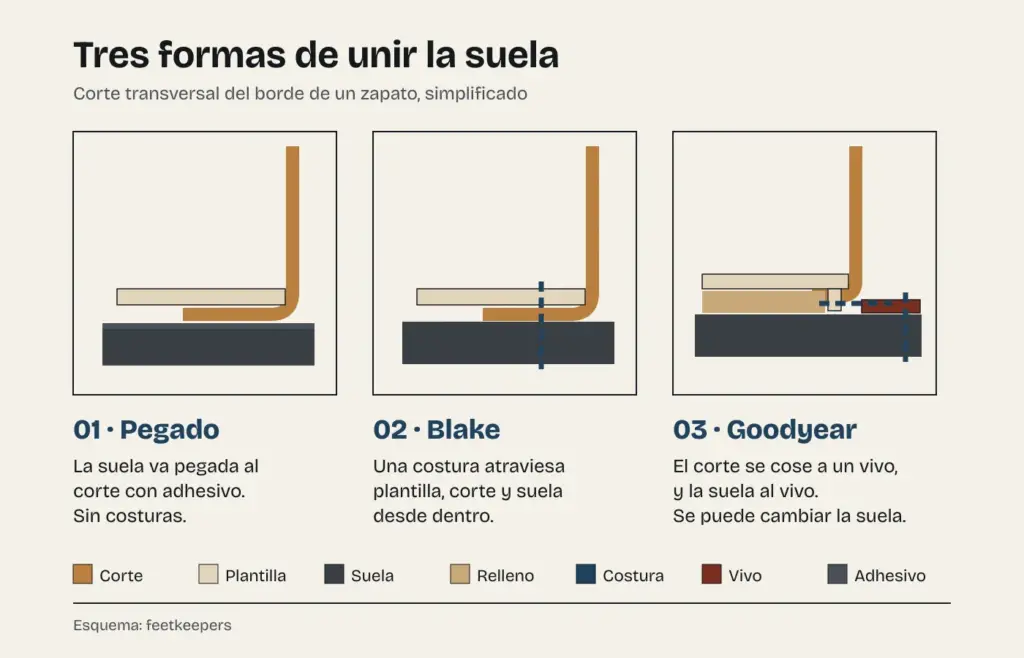
El cosido Blake. El 6 de julio de 1858, Lyman Reed Blake, un zapatero de Massachusetts que había trabajado instalando máquinas de coser de Isaac Singer en fábricas de calzado, obtuvo una patente estadounidense por una máquina capaz de coser la suela al corte. En un cosido Blake, una única costura atraviesa desde dentro del zapato la plantilla, el borde del corte y la suela. El resultado es ligero y flexible, y se asocia sobre todo al calzado italiano. Su inconveniente es que la costura queda dentro del zapato, a la vista al quitar la plantilla interior.
La patente de Blake la compró Gordon McKay, un empresario de Massachusetts, por 8.000 dólares en efectivo y 62.000 más a pagar con los beneficios futuros, según recoge Wikipedia a partir de sus fuentes. McKay tuvo una idea de negocio más rentable que la propia máquina: en lugar de venderla, la alquilaba a las fábricas por una cuota inicial baja y cobraba un pequeño canon por cada par fabricado. Las máquinas llevaban un contador. Hacia 1876, en su mejor momento, los cánones le dejaban unos 500.000 dólares al año. En 1895 se cosieron con ellas más de 120 millones de pares, más de la mitad de la producción de Estados Unidos. Parte del trabajo legal de esos alquileres lo llevó Gardiner Greene Hubbard, que después sería el primer presidente de la compañía telefónica Bell. A su muerte, McKay dejó la mayor parte de su fortuna a la Universidad de Harvard para formar ingenieros.
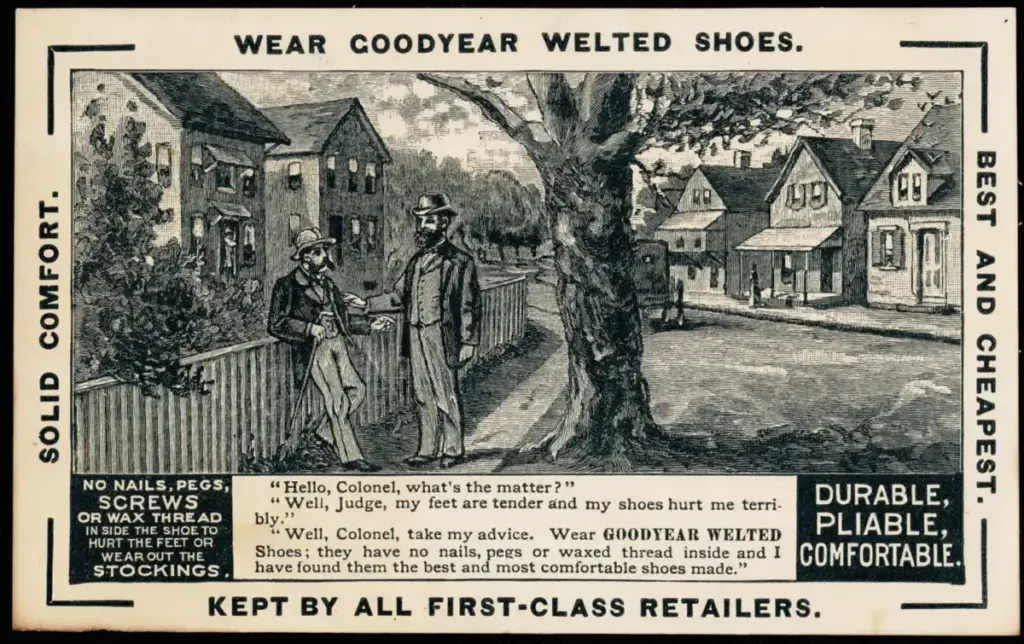
El Goodyear. La otra gran construcción cosida tiene un nombre que suena a neumáticos, y con razón. Según la misma fuente, el principio de la máquina lo inventó en 1862 Auguste Destouy, con una aguja curva para coser zapatos, y lo mejoraron a partir de 1869 él mismo y, sobre todo, el mecánico inglés Daniel Mills, los dos empleados de Charles Goodyear hijo, cuyo padre, Charles Goodyear, había patentado la vulcanización del caucho. En un zapato Goodyear, el corte y la plantilla se cosen a una tira perimetral llamada vivo, y la suela se cose después a ese vivo. Entre la plantilla y la suela queda un hueco que se rellena con corcho u otro material. Como la suela no está cosida directamente al corte, se puede sustituir varias veces mientras el corte aguante. Es una construcción más cara de fabricar que la de los zapatos con suela moldeada en serie.
Los fabricantes estadounidenses de finales del siglo XIX la vendían con argumentos que hoy sonarían a anuncio de teletienda. Una tarjeta publicitaria de la época, conservada en dominio público, muestra a dos caballeros charlando: uno se queja de que le duelen los pies y el otro le recomienda zapatos Goodyear. En el margen, el reclamo: sin clavos, sin tachuelas, sin tornillos ni hilo encerado en la suela que hagan daño o rompan las medias.
El pegado. La tercera vía no lleva costura en la suela: se lija la parte inferior del corte montado, se aplica adhesivo a las dos superficies y se prensa la suela contra el zapato. Es la construcción más rápida y barata, la que permite zapatos más ligeros y flexibles y la que domina hoy la producción mundial. Es frecuente leer que el 95 % de los zapatos del mundo se fabrican así; es una cifra que se repite mucho, pero no hemos encontrado el dato original que la respalde. Lo que sí se puede decir es que un zapato pegado suele tener más difícil un cambio de suela que uno con vivo cosido.
Las zapatillas deportivas usan a menudo una variante con nombre propio, el montado Strobel: en lugar de montar el corte sobre una plantilla rígida, se cose a una pieza flexible de tejido que cierra el zapato por debajo, como un calcetín, y después se pega la suela. El nombre viene de la empresa alemana de máquinas de coser J. Strobel, que según la propia compañía se fundó en Múnich en 1883.
El acabado
Con la suela puesta, el zapato sale de la horma. Se recortan y pulen los cantos, se tiñe y se encera el borde de la suela, se limpia la piel, se aplican cremas y ceras, se coloca la plantilla interior y los cordones, y se revisa. En el manual de 1916 este final ocupaba departamentos enteros, con puestos de trabajo para cada operación. Hoy, en una fábrica moderna, muchos de esos pasos se encadenan en una línea, pero siguen estando ahí.
Y es aquí, al final, cuando el zapato se convierte en lo que vemos en el escaparate. Para entonces ya está decidido casi todo: la horma ha fijado el ajuste, el corte ha decidido qué parte de la piel va en cada sitio y la construcción de la suela ha marcado su peso, su flexibilidad y su vida útil. Lo que todo eso supone en el precio lo contamos en el artículo sobre zapato caro y zapato barato.
Fuentes
- F. J. Allen (1916), The Shoe Industry, The Vocation Bureau of Boston.
- A. Melis Maynar y G. Canales Martínez (1996), «El trabajo a domicilio en la Vega Baja del Segura (Alicante): origen y desarrollo en un municipio agrícola», Investigaciones Geográficas 16: 137-154.
- L. R. Blake, patente estadounidense US 20.775, «Improvement in sewing-machines» (6 de julio de 1858).
- Wikipedia, «Lyman Reed Blake», «Gordon McKay», «Goodyear welt», «Blake stitch» y «Shoemaking», y las referencias que citan.
- Strobel Spezialmaschinen, historia de la empresa.
- Biblioteca del Congreso de Estados Unidos, fotografías de Frances Benjamin Johnston en las fábricas de calzado de Lynn (1895).
Créditos de las imágenes
- Hormas en el Museu Afro Brasil (São Paulo): Wilfredor. Dominio público (CC0), vía Wikimedia Commons.
- Fábrica de calzado en Lynn (1895): Frances Benjamin Johnston, Biblioteca del Congreso. Dominio público, vía Wikimedia Commons.
- Costurera de forros en Lynn (1895): Frances Benjamin Johnston, Biblioteca del Congreso. Dominio público, vía Wikimedia Commons.
- Esquema de construcciones de suela: feetkeepers.
- Tarjeta publicitaria de zapatos Goodyear (finales del siglo XIX): autor desconocido. Dominio público, vía Wikimedia Commons.
- Distribución del trabajo en una fábrica de Lynn (1895): Frances Benjamin Johnston, Biblioteca del Congreso. Dominio público, vía Wikimedia Commons.